
发布日期2026-09-16
如何选择适合自己的激光器
选择激光器,本质上是将加工需求匹配到激光器参数。没有最好的激光器,只有最合适的,在日常项目对接中,呈欣光电也常会遇到客户纠结激光器选型的实际问题。
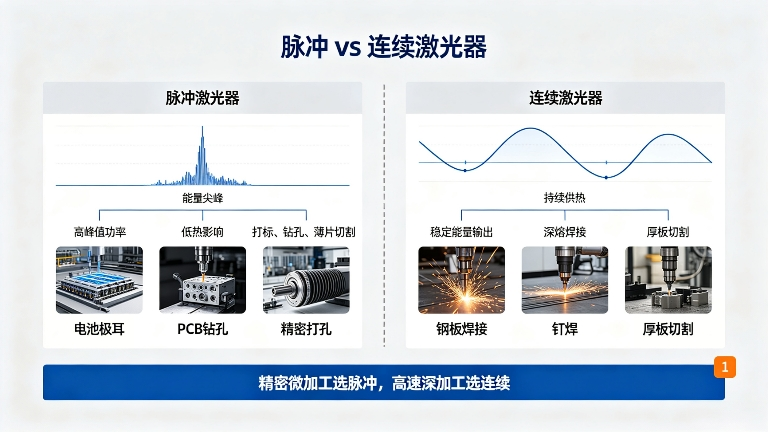
脉冲 vs 连续激光器
- 脉冲激光器:能量尖峰,高峰值功率,低热影响;适用于打标、钻孔、薄片切割,如电池极耳、PCB钻孔、精密打孔。
- 连续激光器:持续供热,稳定能量输出;适用于深熔焊接、厚板切割,如钢板焊接、钎焊、厚板切割。
精密微加工选脉冲,高速深加工选连续。
一、你可以按照下面五个步骤来梳理:
-
明确材料与效果
- 吸收波长:金属(尤其是金、银、铜)对红外吸收好,非金属/塑料需用紫外,玻璃/亚克力内部加工必须用飞秒。
- 热影响:追求微米级精度、无毛刺(如心脏支架)选皮秒/飞秒脉冲;普通焊接切割选连续。
-
确定功率与能量
- 经验法则:连续激光(切割焊接)每毫米厚度需约100-200W;脉冲激光(打标钻孔)峰值功率决定能否气化材料。
- 注意:功率过高会导致熔边严重,过低则切不透。
-
选择脉冲还是连续
- 脉冲:适合高精度、极小热影响区、打标、薄片切割(如电池极耳、PCB钻孔)。
- 连续:适合高速深熔焊接、厚板切割、需要持续供热(如钎焊)。
-
评估光束质量
- 用光束参数积(BPP)衡量,数值越小,聚焦光斑越细。
- 高光束质量(M2 < 1.3)适合远距离、精细加工;低光束质量(多模光纤)适合宽焊缝。
-
计算综合成本
- 包含整机价格、电光转换效率(光纤比 CO2 省电 5-10 倍)、耗材(固体激光器需定期换灯,光纤基本免维护)及水冷/风冷成本。
二、典型场景速配
- 切割钢板3mm:连续光纤激光器,1000-2000W。
- 切割玻璃/蓝宝石:皮秒或飞秒脉冲激光器,10-50W。
- 焊接电池汇流排:连续光纤激光器,500-1500W。
- 深雕模具钢:纳秒脉冲光纤激光器,50-100W。
- 塑料打标(白/透明):紫外纳秒激光器,3-15W。
- 科研超快现象:飞秒激光器(如钛宝石),峰值功率极高,这类科研场景也是呈欣光电接触较多的应用方向。
三、总结:
- 慎用高功率:能用100W切透,不用1000W(否则热影响区大且切缝宽)。
- 优先试机:让供应商用你的材料测试,尤其对热敏感或高反射材料。
针对不同使用场景的特殊需求,福州呈欣光电有限公司可提供相关的标准系列产品,或专项定制服务。

Mobile Website