
发布日期2026-06-26
氟化钙材料加工111面和100面加工的区别
CaF₂(氟化钙,立方晶系)的 {111} 面与{100} 面在原子结构、力学 / 光学各向异性、可加工性、表面质量与适用场景上差异极大:{111} 是解理面、易开裂、但光学最优;{100} 不易解理、塑性好、但双折射与表面能更高。
一、原子结构与表面本质差异
{111} 面(密排面、解理面)
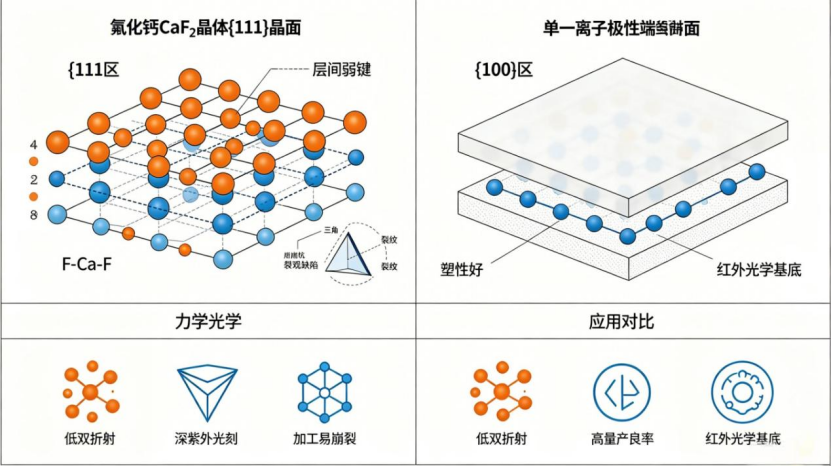
- 结构:F⁻–Ca²⁺–F⁻电中性层状堆叠,层间键弱、层内键强。
- 层间距:0.3147 nm(最大);表面断裂键密度最低。
- 表面能:0.384 J/m²(最低);天然疏水(水接触角≈20°)。
- 对称性:原子排列最规整、各向同性最好。
{100} 面(非密排、极性面)
- 结构:纯 Ca²⁺或纯 F⁻终止的极性面,键合强、无弱层。
- 层间距:小;断裂键密度最高。
- 表面能:0.866(Ca 端)/0.458(F 端)J/m²;完全亲水(接触角 0°)。
- 对称性:原子排列各向异性强。
二、力学与可加工性
{111} 面:易解理、脆、难控、易崩裂
- 解理:极易沿 {111} 面解理,轻微外力即开裂、崩边、掉角。
- 塑性:压痕 popin 载荷1.18 mN,初始塑性抗力高、易脆性去除。
- 加工风险:划痕易扩展、边角崩裂、微裂纹深;刀具路径稍有不当即解理。
- 磨削 / 抛光:材料去除率低;表面易出现解理台阶、三角坑、沿晶裂纹。
{100} 面:不易解理、塑性好、易控、少崩裂
- 解理:无解理倾向,外力下不易大片剥落。
- 塑性:popin 载荷0.44 mN,更易发生塑性变形,脆性去除少。
- 加工风险:崩边 / 掉角概率低;划痕浅、裂纹短、不易扩展。
- 磨削 / 抛光:去除率高、表面易平整;可获得超光滑表面(Ra<1 nm)。
三、光学性能差异(深紫外核心)
{111} 面:光学最优、光刻首选
- 应力双折射:(≤0.2 nm/cm),晶格最完美。
- 透过率:深紫外(193 nm/157 nm)透过最高、散射最小。
- 均匀性:折射率均匀性最好、波前误差最小。
- 激光损伤阈值:最高,抗深紫外激光老化能力强。
{100} 面:双折射大、散射高、非光刻首选
- 应力双折射:显著高于 {111}(>1–2 nm/cm)。
- 透过率:深紫外吸收 / 散射更高,193 nm 透过率略低。
- 均匀性:折射率均匀性较差,易受加工应力影响。
四、加工工艺参数与表面质量对比
1. 切割 / 划片
- {111}:低速、轻压、小进给;金刚石刀片细粒度;严禁侧向力,否则瞬间解理。
- {100}:中速、中等压力;可较大进给;不易崩裂、良品率高。
2. 磨削(平面 / 球面)
- {111}:砂轮粒度细(#3000–#8000)、低转速、小切深;易出解理纹、三角坑;面形精度难控。
- {100}:粒度 #1200–#3000、中高转速、较大切深;表面平整、无台阶、裂纹少;面形易收敛。
3. 抛光(超光滑)
- {111}:抛光液浓度低、压力小、转速低;易沿解理面产生麻点 / 划痕;Ra 难优于 0.5 nm;良率低(60–75%)。
- {100}:常规抛光参数;易达Ra 0.1–0.3 nm 超光滑;无明显解理缺陷;良率高(85–95%)。
4. 典型表面缺陷
- {111}:解理台阶、三角形崩坑、沿晶裂纹、边缘崩裂。
- {100}:细小划痕、点状麻点、极少崩边。
五、适用场景
✅ {111} 面(必须选)
- 深紫外光刻(193 nm/157 nm):物镜、棱镜、窗口(ASML / 蔡司标准取向)。
- 高功率深紫外激光:激光窗、分光镜、损伤阈值要求高。
- 超低双折射、超高均匀性需求的精密光学系统。
✅ {100} 面(优先选)
- 红外 / 可见光光学:窗口、透镜、棱镜(对双折射不敏感)。
- 大尺寸 / 薄型元件:平面窗、保护盖(不易崩裂、易加工)。
- 超光滑表面需求:光学镀膜基底、高反射镜(Ra<0.5 nm 易实现)。
- 成本敏感、高良率量产场景。
六、总结
- {111}:光学完美、但极难加工、易解理崩裂—— 深紫外光刻必选,加工需 “轻、慢、细”。
- {100}:光学一般、但易加工、塑性好、表面质量高、良率高—— 红外 / 可见光、量产、超光滑首选。

Mobile Website